


Soldar acero corten SPA-H (estándar JIS G 3125) se reduce a un objetivo clave: garantizar que las uniones soldadas coincidan con la resistencia a la intemperie y la resistencia mecánica del material base. Los consumibles de soldadura adecuados son la base de soldaduras duraderas-entonces, ¿cuáles funcionan mejor? A continuación se muestra una guía concisa y centrada en la aplicación-para combinar consumibles con métodos de soldadura comunes, además de consejos críticos de selección y adquisición para proyectos en el extranjero.

Estándar de material y mecanismo anticorrosión de aleación
SPA-H sigue el estándar de acero resistente a la intemperie JIS G3125, aleado con Cu, Cr, Ni y P. Estos elementos forman una pátina de óxido protectora compacta para bloquear una mayor oxidación en un entorno atmosférico exterior con niebla salina costera.
Desafíos mecánicos y de soldadura
El acero SPA-H cumple con el estándar JIS G3125. Sus indicadores mecánicos varían según el espesor de la placa: para láminas menores o iguales a 6,0 mm, límite elástico mayor o igual a 355 MPa, resistencia a la tracción mayor o igual a 490 MPa; para placas superiores a 6,0 mm, límite elástico mayor o igual a 355 MPa, resistencia a la tracción mayor o igual a 490 MPa.; Explique el riesgo clave: el metal de soldadura inigualable carece de aleaciones antioxidantes, lo que hace que las uniones se corroan más rápido que la placa base SPA-H; Las placas gruesas de más de 16 mm conllevan riesgos de agrietamiento en frío sin consumibles con bajo contenido de hidrógeno.
Escenarios de aplicaciones principales con estrictos requisitos de durabilidad
Paneles y marcos de contenedores de envío, chasis de camiones de carga, vagones de vehículos ferroviarios, componentes de puentes y paisajes exteriores.
Cuatro estándares fundamentales para seleccionar los consumibles de soldadura SPA-H para una máxima durabilidad
•Contenido de aleación resistente a la intemperie (prioridad máxima) El metal de soldadura deberá contener un porcentaje de Cu y Cr similar al del acero base SPA-H; Los consumibles generales de acero al carbono sin estas aleaciones están prohibidos para estructuras de servicio prolongado-.
•Los consumibles equivalentes de resistencia mecánica deben coincidir con el límite elástico y de tracción SPA-H para minimizar la tensión residual de la soldadura y el agrietamiento por fatiga.
•Bajo hidrógeno y alta tenacidad Los rellenos de la serie Low-hidrógeno reducen el riesgo de agrietamiento en frío en placas gruesas SPA-H bajo fluctuaciones de temperatura.
•Rendimiento estable del proceso de soldadura Las bajas salpicaduras, la apariencia suave del cordón y la fácil eliminación de la escoria garantizan una calidad de soldadura constante en la producción en masa.
Consumibles de soldadura óptimos por proceso de soldadura
| Proceso de soldadura | Consumible recomendado (grado AWS) | Ventaja de la intemperie | Espesor de placa adecuado | Escenario de aplicación |
|---|---|---|---|---|
| Soldadura con electrodo SMAW | E7018-W Electrodo de intemperismo con bajo contenido de hidrógeno | Aleación equilibrada de Cu-Cr, excelente resistencia al agrietamiento | Todos los espesores, especialmente placas de más de 16 mm de espesor | Soldadura manual in situ, estructuras pesadas de ferrocarril |
La selección de consumibles depende del método de soldadura, ya que los diferentes procesos requieren composiciones de aleación adaptadas para mantener la durabilidad de la soldadura. Esta es la combinación más confiable para escenarios de proyectos en el extranjero:
Escenario 1: soldadura MIG/MAG (alta eficiencia para proyectos-a gran escala)
Consumible recomendado: Cable sólido ER50-GNiCuCr
Ventaja de la aleación: contiene Ni (0,20-0,40%), Cu (0,20-0,40%) y Cr (0,40-0,65%)-que coincide con la composición mejorada con Ni de SPA-H para formar una capa de óxido resistente a la corrosión con el material base.
Aplicación práctica: Ideal para soldar SPA-H de calibre fino a medio (3-12 mm) en proyectos como estructuras de acero costeras o componentes marinos. Garantiza la estabilidad del arco y la formación uniforme del cordón de soldadura.
Escenario 2: SMAW (soldadura con electrodo revestido, versátil para trabajos en el sitio)
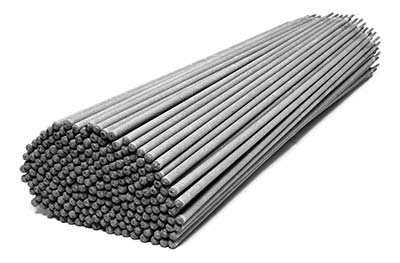
Consumible recomendado: E7018-W Electrodo cubierto resistente a la intemperie
Ventaja de la aleación: el recubrimiento del electrodo contiene elementos suplementarios de Cu y Cr, que se liberan durante la soldadura para compensar la pérdida de aleación en el baño de soldadura. Garantiza un límite elástico de soldadura mayor o igual a 345 MPa, coincidiendo con el material base de SPA-H.
Aplicación práctica: Adecuado para soldaduras de espesor-SPA-H (mayor o igual a 8 mm) y en-sitio (p. ej., mantenimiento de puentes, instalación de instalaciones portuarias) donde el equipo MIG no está disponible. Ofrece una fuerte resistencia a la corrosión atmosférica.
Escenario 3: GTAW (Soldadura TIG, Precisión para Láminas Delgadas/Soldaduras Decorativas)
Consumible recomendado: Cable de relleno TIG ER50-GNiCuCr
Ventaja clave: Misma composición de aleación que el alambre MIG, con un contenido de impurezas ultra-bajo. Minimiza el aporte de calor durante la soldadura, evitando el grano.
engrosamiento en la zona afectada por el calor de la soldadura--crítico para mantener la ductilidad y la resistencia a la corrosión del SPA-H delgado (menor o igual a 6 mm).
Aplicación práctica: se utiliza para componentes de precisión, como elementos arquitectónicos decorativos o tuberías marinas de paredes delgadas-donde la apariencia y la calidad de la soldadura son primordiales.
Principios críticos de selección para soldaduras duraderas
Compatibilidad de aleaciones primero: Evite los consumibles estándar de acero al carbono (p. ej., ER70S-6, E6013). Su falta de Ni, Cu y Cr hará que las soldaduras sean un punto débil de corrosión, lo que provocará una oxidación prematura, especialmente en entornos marinos o industriales.
Certificación de resistencia a la intemperie: Seleccione consumibles que cumplan con los estándares internacionales (p. ej., AWS A5.18 para alambre MIG, AWS A5.5 para electrodos SMAW). Solicite informes de prueba del fabricante para confirmar que la tasa de corrosión de la soldadura coincida con SPA-H.
Adaptación al medio ambiente: Para proyectos marinos en alta mar, elija consumibles con un contenido de Ni ligeramente mayor (p. ej., ER50-GNiCuCr con Ni mayor o igual al 0,30%) para mejorar la resistencia a la niebla salina y la erosión de Cl⁻.
Consejos para adquisiciones y solicitudes en el extranjero
Especifique los requisitos de consumibles en los contratos: indique claramente "ER50-GNiCuCr para MIG/GTAW" o "E7018-G para SMAW" y requiera compatibilidad con SPA-H Corten Steel. Agregar cláusulas para la verificación de la calidad mediante informes de pruebas de fábrica (MTR).
Almacenamiento y manipulación: almacene los electrodos cubiertos en un almacén seco-a prueba de humedad (humedad relativa inferior o igual al 60%) y manténgalos en un barril-que preserve el calor (100-150 grados) después del secado para evitar la absorción de humedad del recubrimiento.
Coincidencia de parámetros de soldadura: utilice un aporte de calor bajo (1,2-1,8 kJ/mm para MIG, 1,5-2,5 kJ/mm para SMAW) para reducir la pérdida por combustión de la aleación y garantizar la durabilidad de la soldadura.
En resumen, los mejores consumibles de soldadura para SPA-H son ER50-GNiCuCr (MIG/GTAW) y E7018-G (SMAW). Dar prioridad a la certificación de compatibilidad de aleaciones y resistencia a la intemperie garantiza que las uniones soldadas coincidan con la durabilidad de SPA-H, satisfaciendo las necesidades de rendimiento a largo plazo de proyectos en el extranjero.


